
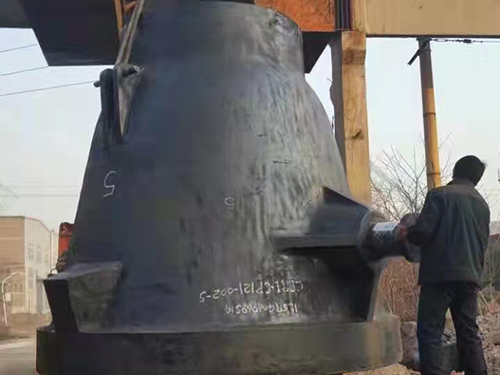
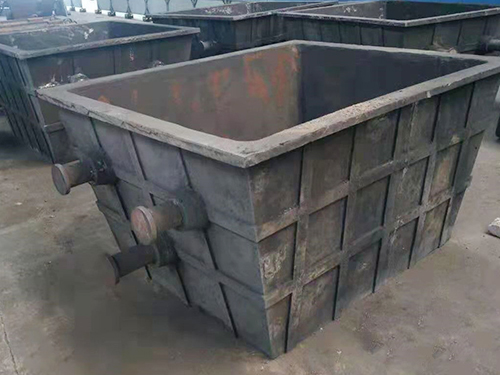
梅花形钢锭模选购与使用常见问题解答
2026-11-12 13:59:42
问题一:梅花瓣数怎么选?瓣数越多越好吗?
答:不是。常用 5 瓣梅花锭模,冷却速度与锻造性能平衡,适配大多数普钢、合金钢场景;大直径钢锭可选 6~8 瓣,增加冷却面积细化晶粒;小规格锭选 3~4 瓣即可。瓣数过多加工难度大、成本高,脱模难度也会增加,需结合锭重与工艺需求选择。
问题二:梅花锭模粘模、脱模难怎么办?
答:1. 浇铸前均匀喷涂石墨基脱模涂料,形成润滑隔离层;2. 控制浇铸温度,避免较高温加剧模壁反应粘模;3. 保护模腔脱模斜度≥2°,瓣根过渡处做大圆角处理;4. 选择合适脱模时机,钢锭表面温度降至 400~500℃脱模佳。
问题三:梅花瓣根部容易开裂是什么原因?
答:主要是热应力集中导致。瓣根过渡圆角太小、浇铸后冷却速度过快、模壁壁厚分布不均,都会造成应力集中开裂。可通过加大过渡圆角、控制冷却速度、优化壁厚梯度设计来实际效果为主。
问题四:梅花钢锭模使用寿命一般多久?
答:灰铸铁材质约 400~600 炉次,球墨铸铁约 800~1200 炉次,铸钢材质可达 1500 炉次以上。具体寿命与浇铸温度、日常维护、浇铸合金种类密切相关。