
双开钢锭模在特钢企业大规格锭型浇铸中的应用案例及效益分析
一、应用场景背景
生产场景为某特种合金钢锻造企业的真空精炼浇铸生产线,核心设备为 60 吨 LF 精炼炉 + VD 真空脱气装置,配套 25 吨桥式浇铸起重机,主要生产风电、核电用大规格合金结构钢锭:
产品参数:42CrMoA 合金结构钢锭,单锭重量 12-18 吨,锭身直径 φ650-φ850mm,锭高 2800-3500mm,要求内部疏松≤1 级,无明显偏析与缩孔;
生产流程:电炉初炼→LF 精炼→VD 真空处理→钢包底吹氩→钢锭模浇铸→脱模→缓冷→探伤检验;
关键指标:单模浇铸周期≤90 分钟,钢锭表面合格率≥90%,模具单次使用寿命≥120 炉次。
二、场景需求与现存痛点
1. 核心需求
脱模需求:大规格钢锭凝固后与模壁抱紧力大,需采用对开式结构实现速度适宜脱模,避免强行脱模导致钢锭表面拉伤、裂纹;
精度需求:合模面贴合间隙≤0.3mm,防止浇铸时钢液从缝隙渗出形成飞边,增加后续精整工作量;
耐温抗热疲劳需求:反复承受 1580-1650℃高温钢液冲刷与冷却循环,模壁无明显变形、龟裂,保护锭型尺寸稳定。
2. 现存痛点(此前使用整体式钢锭模)
脱模困难:15 吨以上大锭脱模需借助大型顶锤设备,单次脱模耗时 40 分钟以上,且约 8% 的钢锭表面出现轴向拉伤,需人工打磨用心服务;
维修不便:模壁局部磨损或开裂后无法局部更换,整模报废成本高,单模平均寿命仅 70 炉次;
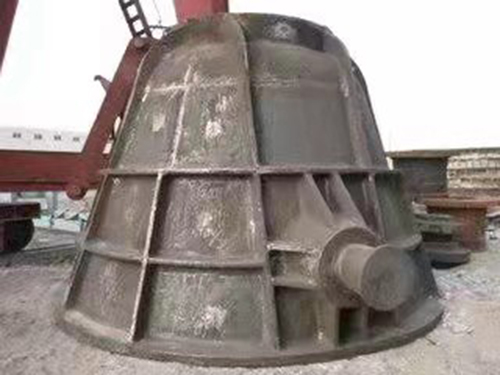
吊运风险:整体模重量大(单模自重超 25 吨),浇铸前后吊运对位难度高,存在钢液泼溅安然隐患。
三、双开钢锭模选型与参数
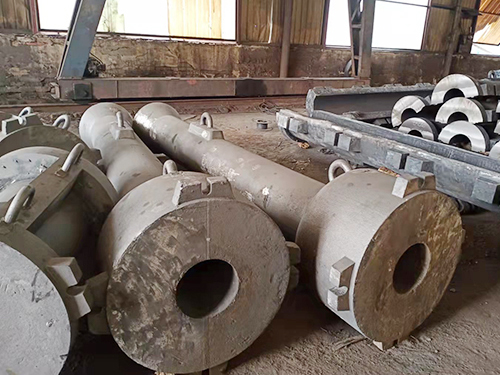
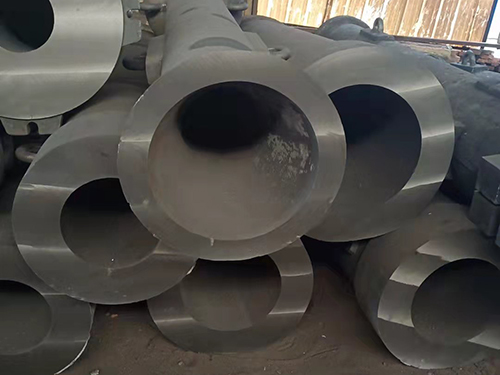
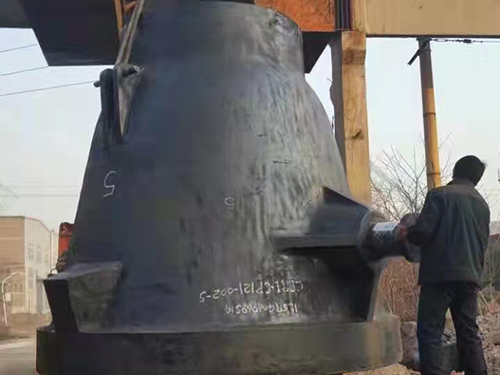
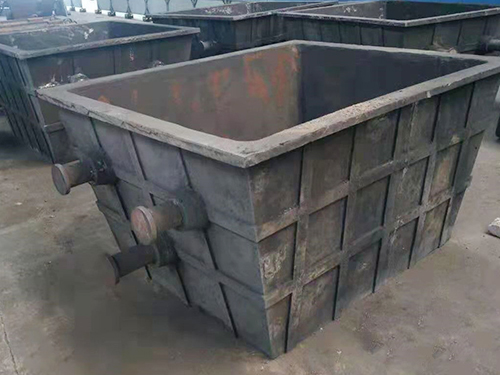
采用灰铸铁 HT300 材质双开对合式钢锭模,分体式结构配合定位锁紧机构,具体参数如下:
材料性能:HT300 灰铸铁,抗拉强度≥300MPa,硬度 HB180-220,热导率 45W/(m・K),具备良好的导热性与抗热疲劳性;
结构尺寸:
模腔:内径 φ750mm(对应 15 吨钢锭), 高度 3200mm,模壁厚度 120mm,底部厚度 180mm;
分模面:沿轴向对称对开,合模面加工平面度≤0.15mm,配合定位销与锁紧螺栓双重固定;
加强筋:模身外侧设置 8 条纵向加强筋与 3 道环形加强筋,提升整体刚性,防止热变形;
配套附件:底部配浇铸底盘定位槽,上部配标准冒口套接口,侧面设吊耳便于分体吊运。
四、应用实施过程
1. 模具组装与预热
合模组装:将左右半模吊运至装配工位,通过定位销细致对位,均匀拧紧 8 组锁紧螺栓,检测合模面间隙≤0.2mm;
预热处理:采用自然生长气烘模器对模腔进行低温预热,升温速率≤50℃/h,预热至 150-200℃并保温 2 小时,去除模壁水分,避免浇铸时产生气孔。
2. 浇铸工艺适配
浇铸参数:采用下注法浇铸,钢液过热度控制在 30-50℃,开浇速度 0.8t/min,中后期升至 1.2t/min,全程保护浇铸防止二次氧化;
凝固控制:浇铸完成后冒口部位加盖保温剂,利用双开模均匀的散热特性实现顺序凝固,冒口补缩效率提升 15%;
脱模时机:锭身表面温度降至 700-800℃时进行脱模,此时钢锭具备确定强度且与模壁产生间隙,便于分体开模。
3. 脱模与模具维护
分体脱模:松开锁紧螺栓,用一对一夹具分别向两侧平移打开半模,单次脱模时间缩短至 15 分钟,钢锭表面无拉伤;
模面清理:脱模后及时清理合模面残留钢渣与飞边,检查模壁裂纹与磨损情况,轻微缺陷采用焊补用心服务,严重磨损面可局部堆焊再加工。
五、应用效果
脱模效率提升:单锭脱模时间从 45 分钟降至 12 分钟,浇铸生产线日产能提升 35%,钢锭表面拉伤率从 8% 降至 0.5% 以下;
使用寿命延长:分体式结构可单独更换磨损半模,模具综合使用寿命达 150 炉次以上,单吨钢锭模具成本降低 28%;
产品质量优化:合模精度好,钢锭表面飞边量减少 90%,精整工时大幅下降,内部探伤合格率稳定在 99.2% 以上,满足 锻件用料标准。
下一篇:没有了